Wissen erschließen
Messhistorie, Arbeitsanweisungen, Maschineneinstellungen und Wartungsinformationen zusammenführen. Welches Wissen hilft, die Auffälligkeit einzuordnen?
KI IN DER PRODUKTION · INTERAKTIVES BEISPIEL
Beim Läppen von Festplattenköpfen zählt Präzision. Erleben Sie, wie ein Prozessagent die statistische Prozessregelung ergänzt – vom Verlauf der Stripe Height bis zur kontrollierten Korrektur.
Produktionsbeispiel erkunden ↓Konzeptdemonstration mit synthetischen, normierten Daten und vorbereiteten Agentenentscheidungen. Keine reale Maschinensteuerung und kein angebundenes KI-Modell.
DAS FERTIGUNGSBEISPIEL VERSTEHEN
Festplatten-Schreib-/Leseköpfe enthalten einen magnetoresistiven Lesesensor, beispielsweise auf Basis von AMR-, GMR- oder TMR-Technologie. Beim Läppen (Lapping), einem mechanischen Feinbearbeitungsverfahren, wird Material an einem Riegel mit mehreren Köpfen (Row Bar) abgetragen. So wird die endgültige Stripe Height des Lesesensors eingestellt.
Die Stripe Height beschreibt die Tiefe des aktiven Sensorbereichs von der Luftlagerfläche (Air Bearing Surface, ABS) ins Bauteil hinein. Sie ist von der Spurbreite zu unterscheiden und beeinflusst die Eigenschaften des Lesekopfes.
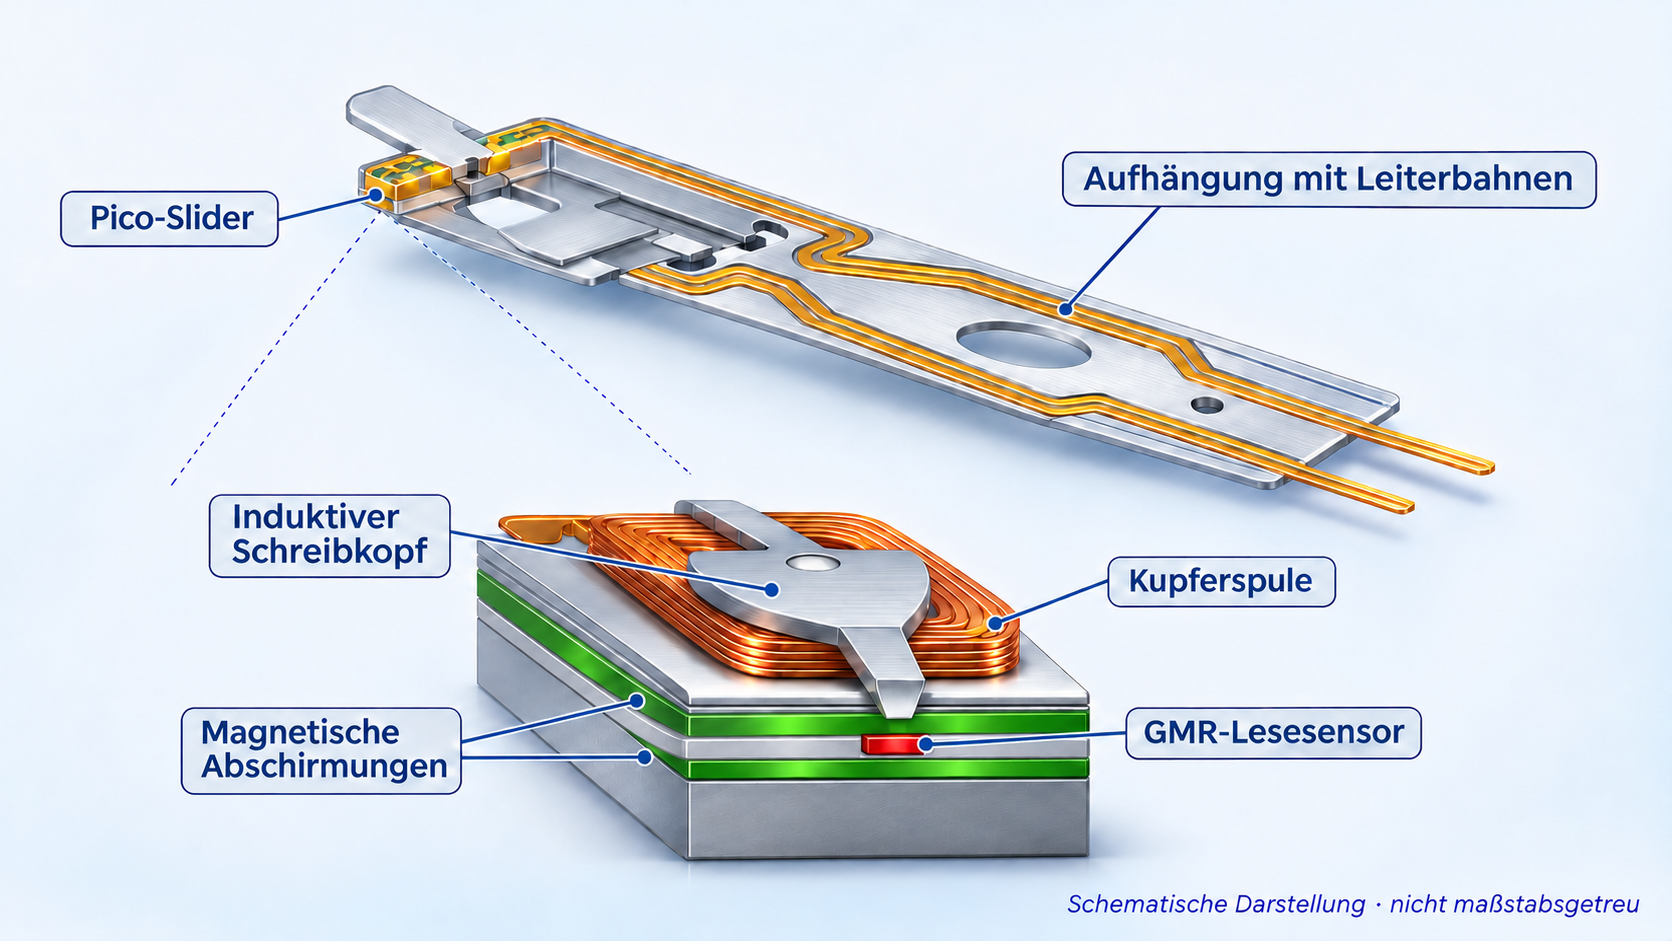
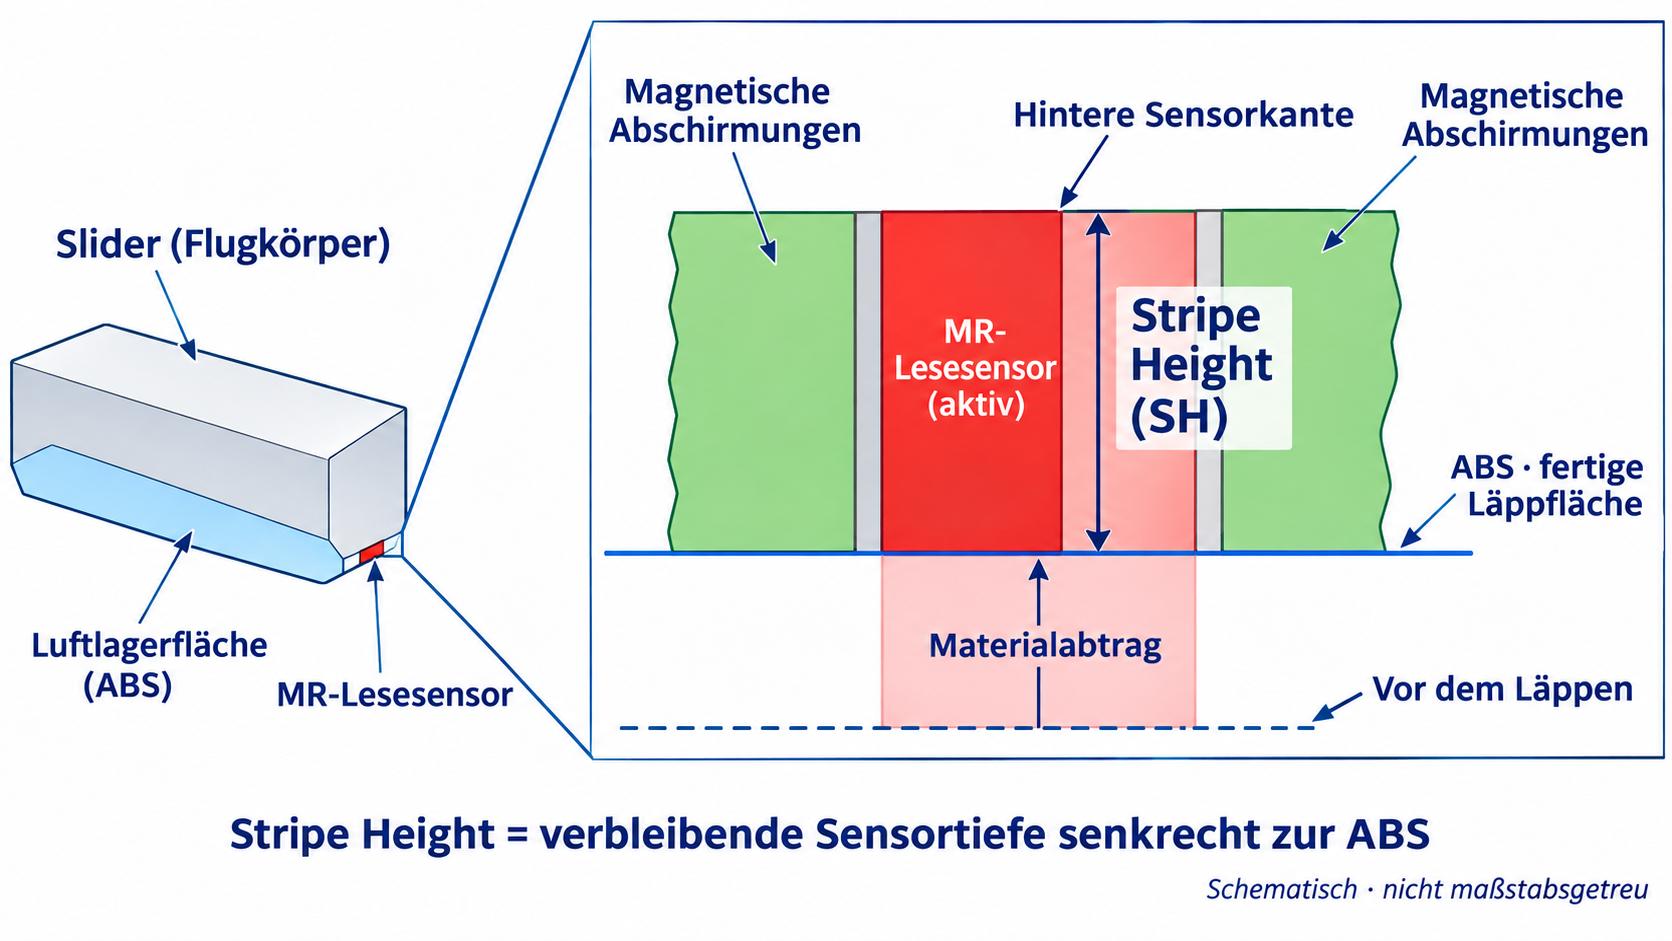
Die sehr kleinen Strukturen erfordern eine präzise Prozessüberwachung. Hier betrachten wir die elektrische In-situ-Messung: Eine mitbearbeitete elektrische Läppführung (Electronic Lapping Guide, ELG) liefert über ihren Widerstand Informationen zum Bearbeitungsfortschritt. Eine kalibrierte Zuordnung ermöglicht Rückschlüsse auf die verbleibende Höhe. Technisches Beispiel zur elektrischen Läppführung ↗
Für einen homogenen resistiven Streifen mit Stromfluss entlang seiner Länge gilt bei gleichbleibendem Material und konstanter Temperatur:
R = ρ · L / (t · H)
R: Widerstand · ρ: spezifischer Widerstand · L: Länge in Stromrichtung · t: Schichtdicke · H: verbleibende Streifenhöhe.
Wird H kleiner, steigt R. Dieser vereinfachte Zusammenhang erklärt das Prinzip einer resistiven Läppführung. Die Übertragung auf die Sensorhöhe erfordert Kalibrierung und geometrische Zuordnung. Er ist keine universelle Widerstandsformel für sämtliche AMR-, GMR- und TMR-Sensoraufbauten; Stromrichtung und Schichtstruktur müssen berücksichtigt werden. Beispiel zu Sensoraufbau und Stromrichtung ↗
Die elektrische Läppregelung steuert den Bearbeitungsfortschritt. Unser Beispiel ergänzt diese durch eine übergeordnete Betrachtung: P1 steht für die ermittelte Stripe Height der bearbeiteten Werkstücke. SPC bewertet ihren Verlauf über die Messfolge, während Spezifikationsgrenzen die Produktanforderungen vorgeben. Ein KI-Agent kann Auffälligkeiten mit Prozesswissen verknüpfen und freigegebene Maßnahmen für nachfolgende Werkstücke veranlassen.
Die folgende Simulation zeigt normierte Beispielwerte, keine realen Nanometer- oder Widerstandswerte. Sie beschreibt eine mögliche Erweiterung der bestehenden Prozessregelung.
DER AGENT IM PRODUKTIONSABSCHNITT
Der Agent erhält die Messdaten aus dem Produktionsabschnitt, bewertet sie mit Regeln und Prozesswissen und veranlasst eine zulässige Aktion. Die Nachmessung schließt den Rückkopplungskreis.
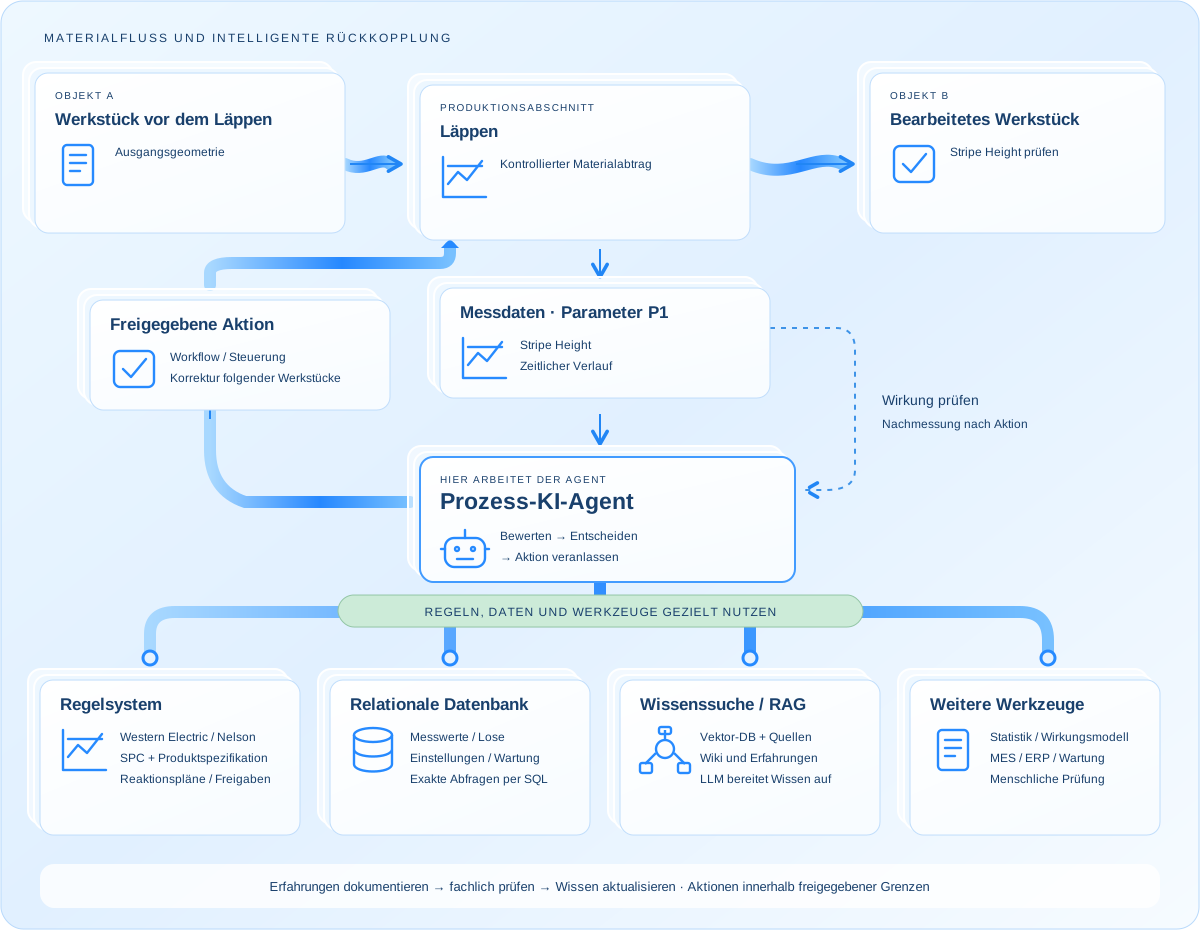
Western-Electric- oder Nelson-Regeln liefern eindeutig berechenbare Signale. Sollwerte, Produktspezifikationen und freigegebene Reaktionspläne bestimmen gemeinsam den Handlungsspielraum. Der Agent dokumentiert, welche Befunde die Entscheidung stützen.
Eine relationale Datenbank liefert exakte Messwerte, Losbezüge und Einstellungen. Eine Vektorsuche findet passende Textstellen in Arbeitsanweisungen und Erfahrungsberichten. Beide können kombiniert werden: erst das betroffene Los und seine Messwerte bestimmen, dann passendes Prozesswissen mit Quellen heranziehen.
Ein Wiki hält freigegebenes Prozesswissen vor. Ein LLM kann relevante Quellen aufbereiten und aus dokumentierten Maßnahmen neue Wissenseinträge vorschlagen. Der Agent kann Ergebnisse selbstständig sammeln und auswerten; neue Einträge und geänderte Reaktionspläne werden vor ihrer verbindlichen Nutzung geprüft. Eine aktualisierte Wissensbasis ist keine automatische Neuschulung des Sprachmodells.
Je nach Ausbau kann der Agent eine statistische Analyse starten, ein validiertes Wirkungsmodell abfragen, eine zulässige Parameteranpassung beauftragen oder einen Wartungsauftrag anlegen. Berechtigungen, Stellgrenzen und erforderliche Freigaben werden vorab festgelegt; zeitkritische Maschinenregelung übernimmt die dafür ausgelegte Steuerung.
PROZESS BEOBACHTEN
Referenz: μ₀ = 100, σ₀ = 1 · LCL/UCL = 97/103 · LSL/USL = 96/104. Grenzen bleiben bei Szenariowechsel und Korrektur unverändert. Ein Punkt entspricht einer Messung nach der Bearbeitung.
Wählen Sie eine Situation. Die Kontrollgrenzen zeigen statistische Auffälligkeiten; die Spezifikationsgrenzen kennzeichnen die zulässigen Produktwerte.
Die vier Western-Electric-Regeln: ein Punkt jenseits von 3σ; zwei von drei Punkten jenseits von 2σ auf derselben Seite; vier von fünf jenseits von 1σ auf derselben Seite; acht aufeinanderfolgende Punkte auf derselben Seite der Referenzmittellinie. Die Auswertung umfasst die gesamte dargestellte Historie und bleibt nach einer Korrektur erhalten.
Ein Signal ist ein Untersuchungsanlass und keine eindeutige Ursachendiagnose. Das Wirkungsmodell und die Ursachen sind hier vorgegeben. Im Betrieb müssen Messsystem, Stichprobenbildung, Reaktionspläne und Stellgrößen fachlich validiert sein. Die Nachmessungen demonstrieren eine mögliche Wirkung, keinen Erfolgsnachweis für eine echte Anlage.
VOM SIGNAL ZUR HANDLUNG
Messhistorie, Arbeitsanweisungen, Maschineneinstellungen und Wartungsinformationen zusammenführen. Welches Wissen hilft, die Auffälligkeit einzuordnen?
SPC-Signale und Produktspezifikation gemeinsam bewerten. Ursachen prüfen und eine Maßnahme innerhalb festgelegter Grenzen auswählen.
Eine freigegebene Anpassung veranlassen oder eine Wartungsprüfung auslösen. Wirkung nachmessen und den Vorgang nachvollziehbar dokumentieren.
Die SPC liefert das Signal. Der Agent verbindet es mit Prozesswissen und einem kontrollierten Handlungsablauf.
Im Beispiel beeinflusst die Korrektur die nachfolgenden Werkstücke. Bereits abgetragenes Material wird dadurch nicht wiederhergestellt. Die konkrete Stellgröße wird für eine reale Umsetzung anhand des tatsächlichen Läppprozesses festgelegt.
Die Idee verbindet etablierte SPC mit einer möglichen agentengestützten Prozessführung. Eine stabile Verteilung allein garantiert keine Einhaltung der Produktspezifikation.
Wir sprechen gern mit Ihnen über Ihre Prozesse, Ihre Daten und Ihre Ziele.
Kontakt IKVision